

ジルコニアフォームセラミックフィルター:風力発電プラネットキャリア鋳鋼部品への応用
2026-09-22 09:25遊星キャリアは、風力発電用ギアボックスの中核となる伝動部品です。鋳造重量は1500kgで、ZG40CrMo低合金鋼製であり、厚肉鋳鋼部品に分類されます。高負荷と複雑な応力条件にさらされるため、極めて高い内部緻密性が求められ、超音波探傷検査が重要な合否判定指標となります。
実際の製造工程において、風力発電用遊星歯車機構の鋳造品はしばしば様々な課題に直面する。溶鋼の流れに伴ってスラグ介在物や非金属酸化物不純物が容易に鋳型内部に混入し、内部スラグ欠陥や超音波探傷検査の不合格率の高さにつながる。鋳造品の補修や溶接には多大な作業量が必要となり、生産コストの上昇や風力発電用鋳造品の納期遅延の原因となる。
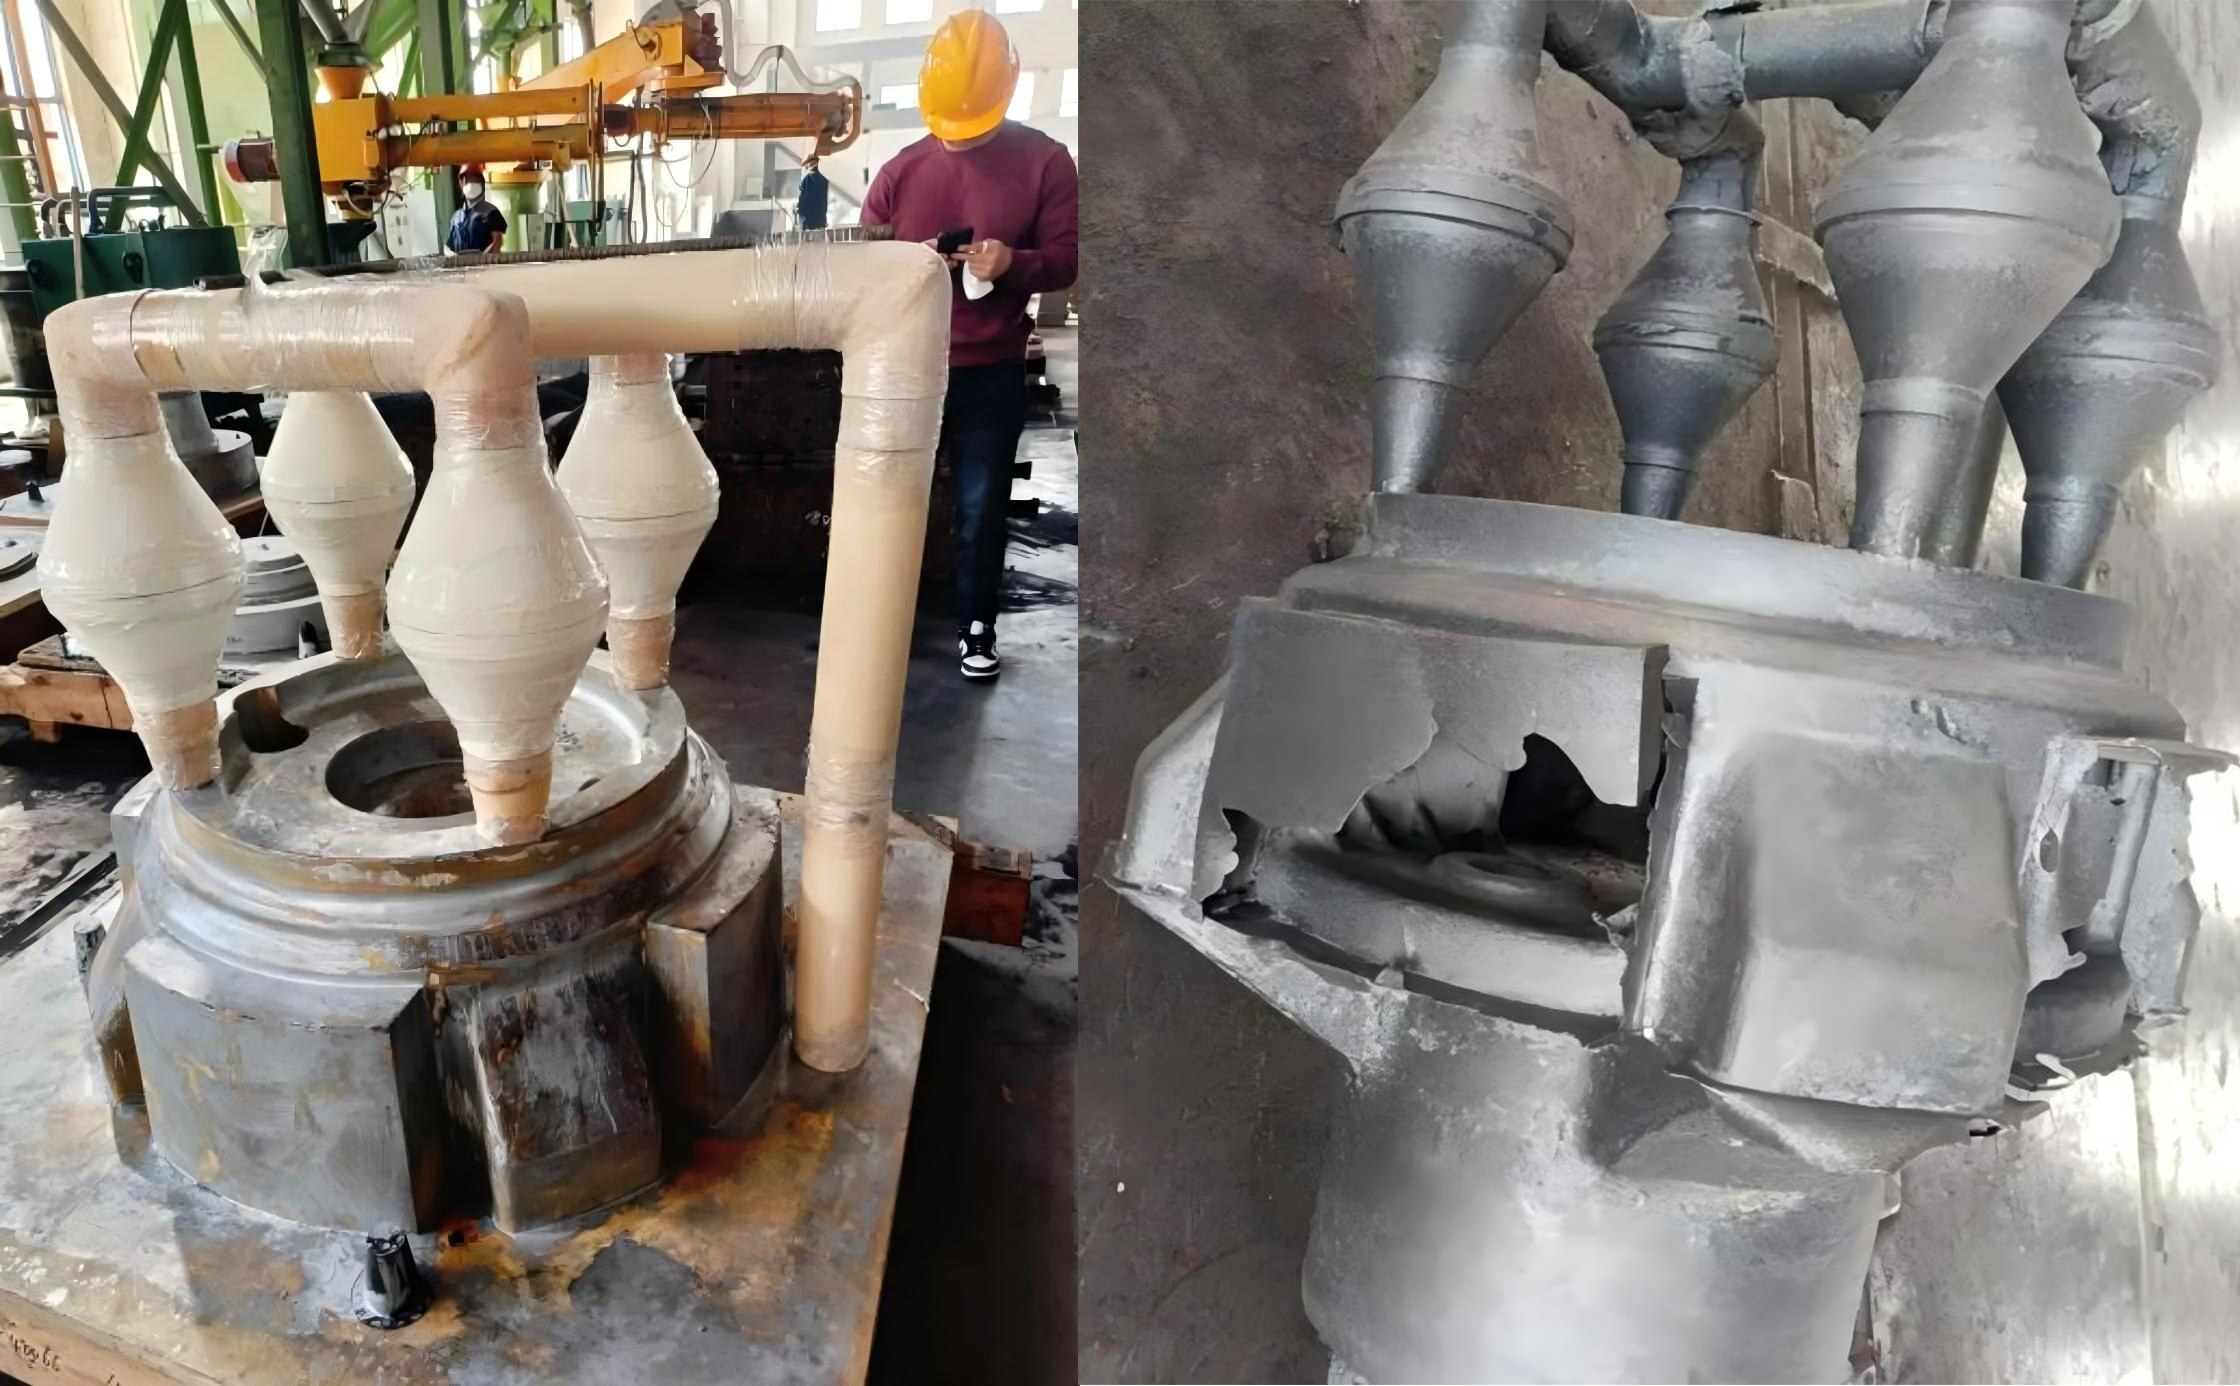
この事例では、風力発電用遊星運搬機鋳物の量産検証にジルコニア発泡セラミックフィルターを採用した。これにより溶鋼を浄化してスラグ介在物を除去し、検査不合格の問題を解決し、溶接補修率を低減する。
Ⅰ.製品情報
ジルコニアフォームセラミックフィルターの技術的パラメータ
| 製品名 | フィルターサイズ | 細孔密度 | 最大動作温度 | 気孔率 |
|---|---|---|---|---|
| ジルコニアフォームセラミックフィルター | φ200×35mm | 10 ppi | 1700℃ | 80%以上 |
Ⅱ.キャスティング情報
| キャスティング名 | 応用分野 | 材料 | 総注水重量 | 正味キャスティング重量 | 注ぎ温度 | 注ぐ時間 |
|---|---|---|---|---|---|---|
| 惑星キャリア | 風力発電機器の鋳造 | ZG40CrMo低合金鋼 | 3000kg | 1500 kg | 1580℃ | 60秒 |
Ⅲ.製造工程と注意事項
| 注ぎ温度 | 1570℃以上 |
| フィルターの取り付け | 金型回転時の衝突やずれを防ぐため、3箇所で固定する。 |
| 使用前点検 | フィルターからゴミを払い落とし、ひび割れや損傷がないか確認してください。 |
| 乾燥要件 | 熱風乾燥機が利用できる場合は、注ぐ前に40分間熱風予備乾燥を行う。 |
| 注ぎ込み作業 | 溶鋼を注ぐ前に、溶鋼からスラグを繰り返し除去する。注ぎやすいように、取鍋を注ぎ口に合わせる。 |
Ⅳ.ジルコニアフォームセラミックフィルターの主な利点
鋳鋼の注湯に適した優れた高温性能
このフィルターは、1700℃以下の温度では溶鋼と反応することなく安定して動作します。溶鋼による侵食に対する優れた耐性を持ち、ZG40CrMo溶鋼の1580℃の注湯条件下でも安定した性能を維持します。
高い多孔性により、滑らかなろ過チャネルを実現
気孔率は80%を超え、閉塞孔や盲孔がないため、溶鋼がスムーズに流れ、注湯速度や鋳型充填に影響を与えることはありません。
室温での強度が高く、設置や取り扱い中の損傷に強い。
常温でも高い強度を維持し、設置時や金型交換時に破損したり破片が落ちたりしにくく、二次汚染を防ぎます。
信頼性の高い製品品質と安定したバッチ性能
厳格な工程管理のもと、連続式窯で製造されています。各バッチのフィルターは安定した性能を発揮し、風力発電用鋳造品の量産に適しています。
Ⅴ. 現場での応用と結果分析
現場では、ジルコニアフォームセラミックフィルターφ200×35(10ppi)を使用し、注湯温度1580℃、注湯時間60秒で鋳造を行った。注湯された溶鋼の総重量は3000kg、鋳造完了後の重量は1500kgであった。
簡単な取り付け:フィルター用の取り付けスペースを確保し、3点で固定します。追加の成形作業時間を必要としない、シンプルな取り付け手順です。
検査不合格の解消:フィルターを使用することで、鋳造品の従来の検査不合格の問題が解決され、内部のスラグ介在物がほぼ完全に除去されます。
溶接補修率の大幅削減:鋳造溶接補修率が90%以上低下し、溶接作業時間と材料費が削減され、鋳造品の全体的な生産コストが大幅に削減されます。
鋳造品質の向上:鋳造品の内部スラグ欠陥がほぼ解消されました。内部構造の緻密化により、風力発電用ギアボックスの高負荷運転要件を満たし、鋳造品の合格率と納品効率の両方が向上しました。
ジルコニアフォームセラミックフィルターは、10ppiから30ppiまでの細孔径を持ち、優れた耐熱性を備えています。鋳鋼などの高融点溶融金属のろ過に適しており、風力発電機のギアボックス部品、ポンプ・バルブ部品、工作機械のベッド、自動車用鋳造部品など、内部品質が極めて重要な鋳造品の製造に幅広く使用されています。