

- ホーム
- >
- ニュース
- >
- 鋳造沈下欠陥:識別、原因、および予防
- >
鋳造沈下欠陥:識別、原因、および予防
2026-09-19 10:56I. 沈下とは何か
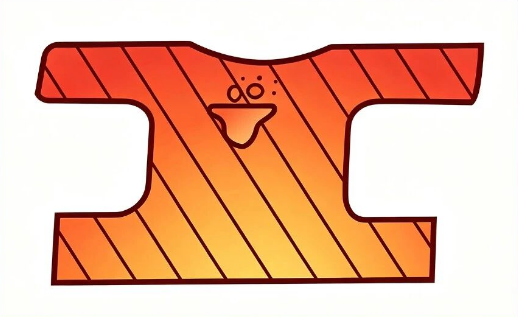
沈み込みは、鋳造製造においてよく見られる表面欠陥です。これは、鋳造品の厚肉部または接合部の上面が局所的に陥没する現象です。この欠陥は主に鋳造品の厚肉部で発生し、内部の収縮空洞や収縮気孔付近の表面に現れることもあります。典型的な特徴は、沈み込みの下に収縮空洞や収縮気孔が存在することが多い一方で、欠陥部の表面は周囲の鋳造品の正常な表面と明らかな違いがないため、見落とされやすいことです。
II. 沈下を特定する方法
目視検査は、現場での主な識別方法です。特に、以下の2つの類似した欠陥との区別には注意が必要です。
開放収縮空洞との区別:開放収縮空洞は大部分が漏斗状で表面が粗く、内壁には粗い樹枝状構造が見られることが多く、比較的明瞭な形態的特徴を備えている。
表面気泡との区別:厚肉部に形成される表面気泡は、外観上、沈下とよく似ています。これらは、低浸透性鋳型からのガスが鋳造品の上面に浮上したり、砂型やコーティングから放出されたガスが鋳造品の表面に侵入したりすることによって発生します。
目視による判断ができない場合は、金型の透過性および通気システムの詳細な検査を実施する。必要に応じて、鋳造品を解剖し、内部欠陥が皮下気泡、収縮空洞、または収縮多孔性であるかどうかを確認し、誤診を避ける。
III.沈下の形成メカニズム
鋳造品の凝固および収縮過程において、厚みのある部分や高温部では溶融金属の凝固が遅くなります。鋳造品の外層に塑性凝固したシェルが形成され、内部の金属が収縮を続けると、大気圧によってこの不完全に固化した外層が内側に押し込まれ、最終的に沈み込みが生じます。つまり、沈み込みは、不適切な凝固順序と不十分な供給によって表面に現れた現象と言えます。
IV.沈下を効果的に防止する
沈下形成のメカニズムに基づき、以下の3つの側面から予防策を講じることができる。
鋳造構造設計を最適化する。急激な肉厚変化を避け、厚肉部と薄肉部の接合部におけるフィレットを拡大し、工程許容値を適切に設定することで、連続凝固条件を改善する。
供給システムを改善する。条件が許せば、ライザーを追加したり、冷却装置を設置したり、補助ランナーを配置したりして、凝固が合理的な順序で進行し、適切な供給が確保されるようにする。
収縮関連の欠陥に対する共同予防策を実施する。沈下は収縮空洞や収縮気孔と同じ原因で発生するため、収縮空洞を防止するためのすべての工程対策を同時に実施することで、凝固収縮による欠陥を根本的に低減する。
沈み込みは表面欠陥として現れるが、鋳造凝固時の供給工程や構造設計上の問題を反映している。構造、供給工程の最適化と体系的な予防策を組み合わせることで、沈み込み率を効果的に低減し、鋳造品の品質と表面の均一性を着実に向上させることができる。