

- ホーム
- >
- ニュース
- >
- 鋳造焼け欠陥:識別、原因、および予防
- >
鋳造焼け欠陥:識別、原因、および予防
2026-09-19 12:29I. バーンオンとは何か
焼き付きは、最も一般的な鋳造欠陥の一つです。一般的に、機械的焼き付きと化学的焼き付きに分類されますが、実際には、機械的焼き付きと化学的焼き付きが複合的に作用した結果であることが多いです。
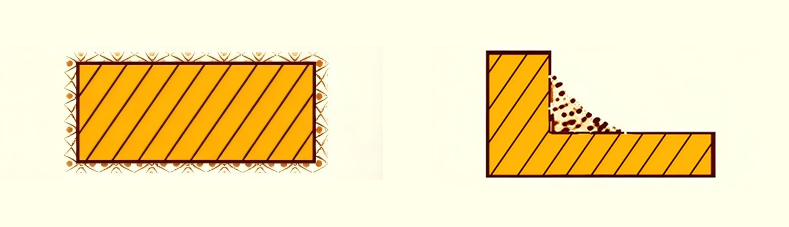
機械的焼き付き。金属浸透焼き付きとも呼ばれます。溶融金属または金属酸化物が毛細管現象または気相浸透によって鋳型の砂粒間の隙間に浸透し、鋳造表面に機械的に混合された金属と砂粒の付着層を形成する現象です。焼き付き層を削り取ると、金属光沢が観察されます。機械的焼き付きは、鋳造物にしっかりと接着したスポンジ状の表面を特徴とします。これは主に、ゲートやライザー付近、厚肉部、鋳物の内角や溝など、熱負荷が強く鋳型の密着性が低い箇所に発生します。
化学焼損。金属酸化物、砂、粘土の相互作用によって形成された低融点化合物の層が、鋳造物の表面の一部または全体に付着します。この焼損層は硬度が高く、鋳造物表面との結合も強いため、ショットブラストやグリットブラストでは除去できず、研磨ホイールで削り取る必要があります。化学焼損は通常、鋳型や中子の厚肉部や過熱箇所で発生します。
熱による焼き付き。鋳型表面に、焼結したガラス質の鋳型砂の薄い層が付着したもので、鋳型の高温部分によく見られます。焼き付き層には金属が浸透しないため、簡単に除去できます。
表面粗さ。溶融金属が表面の砂粒間の隙間にわずかに浸透した状態であり、機械的焼き付きの初期段階を示す。鋳造表面が粗くなるのが特徴である。粗い層の深さは砂粒の大きさとほぼ等しく、鋳造物の表面金属は砂粒と融合していない。生砂型の上型表面や、乾砂型でコーティングされていない、またはコーティングが薄すぎる部分によく見られ、砂の混入物、ラットテール、かさぶたを伴うことが多い。
II. 焼け跡の見分け方
現場での検査には目視検査が採用されています。焼き付きは他の欠陥と区別するのが比較的容易ですが、焼き付きの種類、特に化学的焼き付きと機械的焼き付きを区別するのは困難です。これらは見た目が似ており、根本原因のほとんどを共有し、相互の前提条件として機能し、互いに促進し合い、どちらも洗浄中に金属光沢を示します。一般的に、熱による焼き付きは金属を含まず、ガラス状で薄いことが多く、主に粘土結合砂型で発生し、簡単に洗浄できます。表面の粗さは通常、砂粒がなく、わずかな局所的な焼き付きのみです。化学的焼き付きは粘土砂または水ガラス砂でよく見られ、除去が非常に困難で、研磨ホイールによる研削が必要です。機械的焼き付きはあらゆる種類の砂型で発生する可能性があり、スポンジ状の外観を示し、ショットブラストまたはグリットブラストで洗浄できますが、研削が必要になる場合もあります。樹脂結合砂型の焼き付きは通常、機械的焼き付きです。
III.バーンオンの形成メカニズム
鋳型砂と中子砂の粒度が粗すぎる。
金型および中子の密着性が低い、または不均一である。
金型やコアにおけるコーティング品質の低下、コーティング厚さの不均一、またはコーティングの剥離。
過度に高い注湯温度と注湯高さにより、溶融金属の動圧が高くなる。
上蓋または注湯槽の高さが高すぎると、溶融金属の静水圧が高くなる。
鋳型砂や中子砂に粘土、結合剤、または融解性添加剤が過剰に含まれていると、耐火性が低下し、熱伝導率も悪くなる。
鋳型砂および中子砂に再生砂を多く使用している場合、再生砂には微粒子、粉塵、焼成粘土、金属被覆砂などが過剰に含まれているため、鋳型砂の焼結温度が低下します。
鋳造後の型抜きが遅れると、特に厚肉鋳造品や高融点合金鋳造品において、固相熱による焼き付きが発生する。
流動性が高く、表面張力が低い溶融金属。例えば、銅合金中のリンや鉛の過剰含有量、あるいは鋳鋼中のリン、ケイ素、マンガンなどの過剰含有量。
樹脂砂で作られた鋳型やコアは、コーティングがされていない、コーティングの品質が悪い、またはコーティングの厚さが不均一である。注湯中、砂粒間の樹脂膜が気化して毛細管チャネルを形成する。静圧、蒸気圧、表面張力の複合的な影響により、溶融金属または金属蒸気が毛細管チャネルに浸透し、機械的な焼き付きが発生する。
溶融金属中の酸化物や低融点化合物は鋳型砂と反応し、ファヤライトなどの低融点物質を形成する。これらの物質は表面張力を低下させ、溶融金属の流動性を向上させる。毛細管現象によって、これらの低融点化合物と溶融金属は砂の隙間に浸透し、砂粒を継続的に侵食し、粒間隙を拡大させ、機械的または化学的な焼き付きを引き起こす。
ゲートシステムとライザーの設計不良により、金型と鋳造品が局所的に過熱する。
マンガンやクロムの含有量が多い鋳造合金の中には、塩基性酸化物を形成しやすいものがある。これらの酸化物は酸性のシリカ砂と反応し、化学的な焼き付きを引き起こす。
IV. 焼け焦げの効果的な防止
耐火性の高い細かい砂を基材として使用してください。
再生砂を使用する際は、超微粒子、焼成粘土、灰、金属酸化物、金属くず、金属被覆砂などの有害な不純物を取り除き、再生砂の品質を向上させてください。また、適切な量の新しい砂を定期的に補充してください。
水は強力な酸化剤として作用します。生粘土砂の水分量を厳密に管理し、石炭粉塵、アスファルト、炭化水素などの炭素質材料を添加して、金型内部に還元雰囲気を作り出します。高圧成形時のガス発生を抑制するため、炭素質材料の量を減らします。
高品質のベントナイトを採用し、粘土砂の粘土含有量を低減する。
鋳型砂中のバインダー含有量を適切に維持し、過剰な添加を避けてください。砂の混合品質を向上させ、砂粒が適切な浸透性を持つバインダー膜で均一に覆われるようにし、鋳型砂中の凝集塊の発生を防いでください。
砂型の緻密性と緻密性の均一性を向上させる。
鋳物や金型の局所的な過熱を防ぐため、ゲートシステムとライザーを設計してください。ゲートが金型壁に直接衝突しないようにしてください。
均一な厚さで耐焼け性コーティングを施してください。耐焼け性コーティングは、耐焼けしやすい箇所には適切に厚くしてください。コーティングには、ガス発生性、酸化性成分、溶融金属や鋳型砂と反応する物質が含まれていてはなりません。化学反応によって金属と鋳型の界面に剥離可能なガラス状の耐焼け層を形成するコーティングや表面砂(例えば、鉄鋳物の鋳型砂や中子砂にヘマタイト粉末を添加するなど)の使用は避けてください。
溶融金属が鋳型に及ぼす動圧、静圧、および熱衝撃を低減するために、注湯温度、注湯速度、注湯高さを適度に下げ、上型および注湯槽の高さを低くする。
鋳鋼などの高融点合金の精錬を強化する。溶融金属を精製し、酸化とガス吸収を低減し、低融点相を形成する元素(鋳鋼および鋳鉄中のSとP、青銅中のPとPb)を制限し、溶融金属の表面張力を低下させ蒸気圧を上昇させる元素(鋳鋼および鋳鉄中のMnとSi、青銅中のPb)を制御する。溶解中は炉装入物を乾燥状態に保ち、化学燃焼を引き起こすフラックス(石灰石、炭酸ナトリウム粉末、蛍石など)の使用を慎重に行い、溶融金属の過酸化を防ぐために過剰な溶解温度を避ける。
大型で肉厚の鋳物の場合、冷却を促進し、固相焼けを防ぐために、やや早めに型から出すようにしてください。
表面が滑らかな型紙や芯材を使用してください。
クロム砂、ジルコン砂、人工球状砂などの特殊な砂を使用してください。
焼き付き欠陥は、溶融金属と鋳型材料との間の浸透、熱効果、化学反応の複合的な作用によって発生します。焼き付きの種類によって発生規則は異なります。原料砂の品質、コーティングの塗布、鋳型の緻密性、注湯条件を厳密に管理することで、焼き付きを効果的に抑制し、鋳造品の表面品質を向上させることができます。